
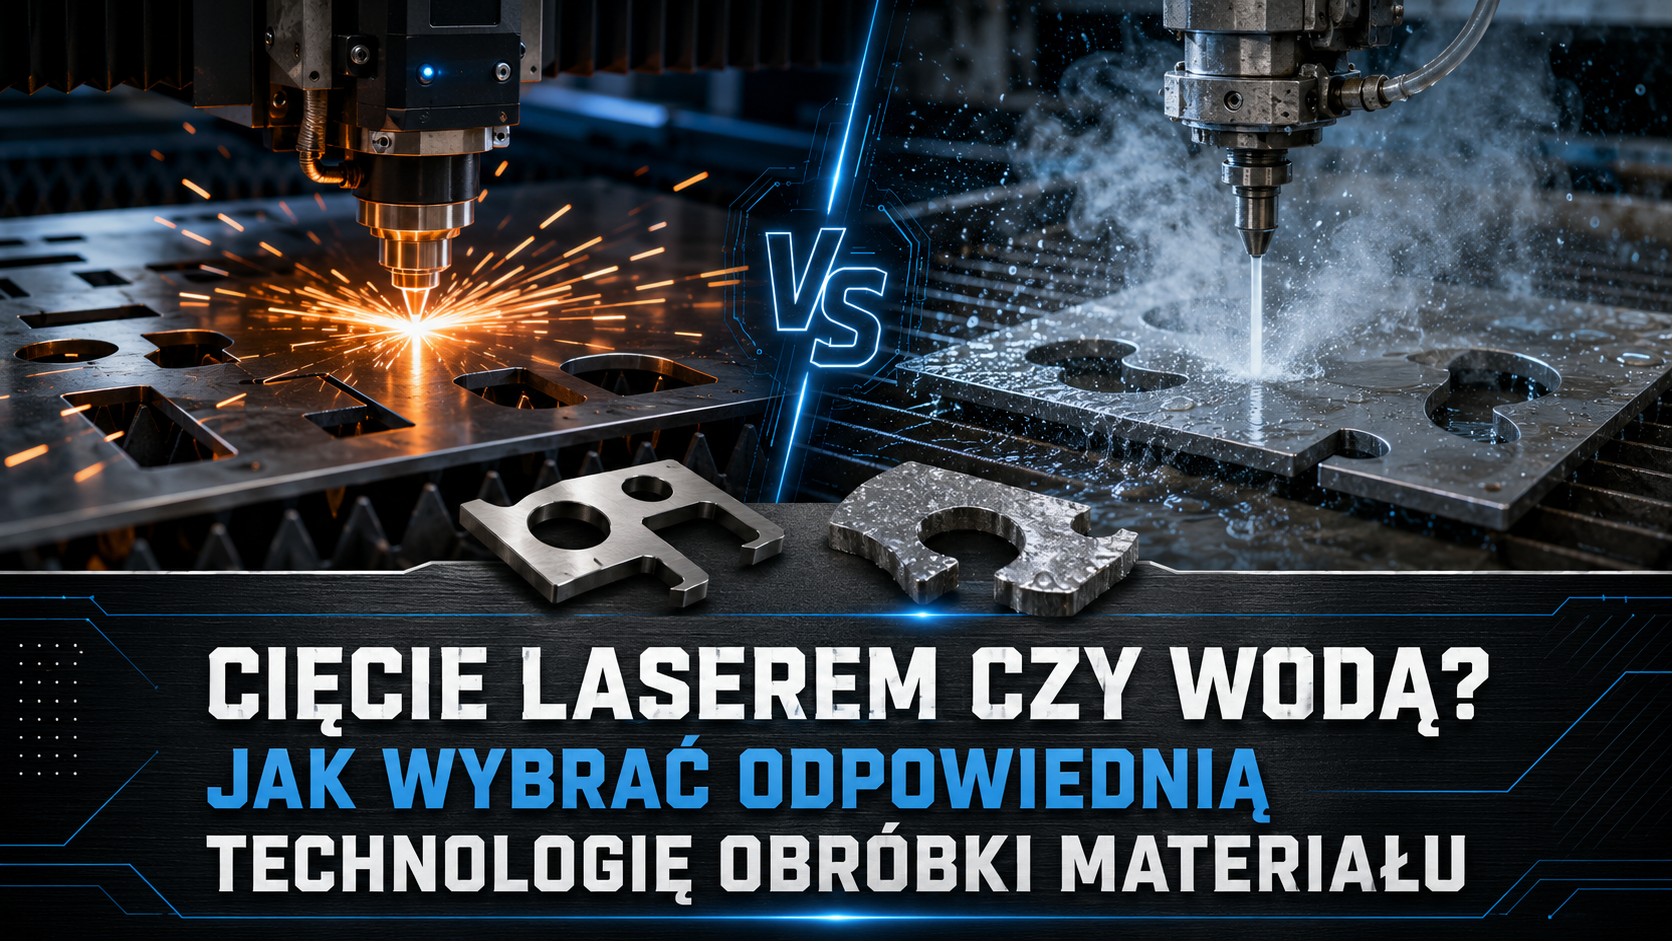
Wybór technologii cięcia wpływa nie tylko na cenę wykonania detalu, lecz także na jego dokładność, jakość krawędzi, właściwości materiałowe i zakres późniejszej obróbki. Dwie najczęściej porównywane metody to cięcie laserowe oraz cięcie strumieniem wody, nazywane również cięciem waterjet.
Po przeczytaniu tego artykułu dowiesz się:
- czym różni się cięcie laserem od cięcia wodą,
- które materiały można obrabiać każdą z technologii,
- kiedy istotna jest strefa wpływu ciepła,
- która metoda jest szybsza i bardziej ekonomiczna,
- jak grubość materiału wpływa na wybór procesu,
- jakie znaczenie mają dokładność, szerokość szczeliny i jakość krawędzi,
- kiedy lepiej zastosować laser, a kiedy waterjet,
- jakie informacje należy przekazać wykonawcy przed przygotowaniem wyceny.
Cięcie laserowe i cięcie wodą – definicja oraz granice porównania
Cięcie laserowe jest procesem termicznym. Skoncentrowana wiązka światła o dużej energii nagrzewa materiał, powodując jego stopienie, spalenie albo odparowanie. Materiał ze szczeliny jest następnie usuwany za pomocą gazu procesowego, najczęściej tlenu, azotu lub sprężonego powietrza.
W nowoczesnej obróbce blach najczęściej wykorzystuje się lasery światłowodowe, czyli lasery fiber. Charakteryzują się one wysoką sprawnością energetyczną, dużą prędkością obróbki cienkich blach oraz możliwością cięcia stali węglowej, stali nierdzewnej, aluminium, miedzi i mosiądzu. Cięcie odbywa się bez mechanicznego kontaktu narzędzia z materiałem.
Cięcie wodą polega natomiast na wykorzystaniu bardzo wąskiego strumienia wody pod wysokim ciśnieniem. W przypadku miękkich materiałów, takich jak guma, pianka lub niektóre tworzywa, może wystarczyć czysta woda. Do cięcia metali, kamienia, szkła, ceramiki i kompozytów stosuje się strumień wodno-ścierny. Dodatek ścierniwa, najczęściej garnetu, umożliwia erozyjne usuwanie materiału.
Najważniejsza różnica jest więc następująca: laser przecina materiał przy użyciu energii cieplnej, a waterjet usuwa go mechanicznie, bez istotnego nagrzewania obrabianej strefy.
Porównanie obu technologii dotyczy przede wszystkim wycinania elementów płaskich z arkuszy, płyt i blach. Nie obejmuje wszystkich zastosowań laserów przemysłowych, takich jak znakowanie, spawanie, hartowanie czy obróbka powierzchniowa.
Jak działa cięcie laserowe?
Wiązka lasera jest prowadzona przez układ optyczny i skupiana w niewielkim punkcie na powierzchni materiału. W miejscu oddziaływania powstaje bardzo wysoka gęstość energii. Materiał topi się albo spala, a gaz procesowy usuwa produkty cięcia.
Przebieg procesu zależy między innymi od:
- rodzaju i mocy źródła laserowego,
- długości fali,
- rodzaju materiału,
- grubości arkusza,
- prędkości posuwu,
- położenia ogniska,
- średnicy dyszy,
- ciśnienia i rodzaju gazu procesowego,
- stanu powierzchni materiału.
Cięcie tlenem
Tlen stosowany jest głównie przy cięciu stali niestopowej. Reakcja utleniania dostarcza dodatkowej energii, dzięki czemu możliwe jest przecinanie stosunkowo grubych arkuszy. Wadą może być powstawanie warstwy tlenków na krawędzi.
Jeżeli element ma być później malowany proszkowo, spawany lub poddawany wymagającej obróbce powierzchniowej, warstwa tlenków może wymagać usunięcia.
Cięcie azotem
Azot ogranicza utlenianie krawędzi i pozwala uzyskać powierzchnię o wysokiej jakości. Jest często stosowany do stali nierdzewnej, aluminium oraz detali, które mają być poddawane dalszej obróbce bez dodatkowego oczyszczania.
Wymaga jednak wysokiego ciśnienia i znacznego zużycia gazu, co może zwiększyć koszt procesu.
Cięcie sprężonym powietrzem
Sprężone powietrze jest rozwiązaniem pośrednim. Może ograniczać koszt gazu procesowego, zwłaszcza podczas seryjnego cięcia cieńszych materiałów, ale nie w każdej aplikacji zapewni jakość porównywalną z cięciem azotem.
Jak działa cięcie strumieniem wody?
W systemie waterjet pompa podnosi ciśnienie wody, która następnie przechodzi przez bardzo małą kryzę. Powstaje skoncentrowany strumień poruszający się z dużą prędkością.
W głowicy do cięcia abrazyjnego woda miesza się ze ścierniwem. Cząstki ścierne zostają przyspieszone i uderzają w powierzchnię obrabianego materiału, stopniowo go usuwając. W przypadku twardych materiałów to przede wszystkim ścierniwo, a nie sama woda, odpowiada za przecinanie.
Na rezultat wpływają:
- ciśnienie robocze,
- średnica kryzy i dyszy,
- rodzaj oraz uziarnienie ścierniwa,
- ilość podawanego ścierniwa,
- odległość dyszy od materiału,
- prędkość przesuwu głowicy,
- grubość i twardość materiału,
- oczekiwana klasa jakości krawędzi,
- system kompensacji stożkowatości strumienia.
Cięcie czystą wodą
Czystą wodą można ciąć przede wszystkim materiały miękkie, takie jak:
- guma,
- pianka,
- materiały uszczelkarskie,
- tkaniny techniczne,
- korek,
- wybrane tworzywa sztuczne,
- produkty wielowarstwowe o niewielkiej twardości.
Cięcie wodno-ścierne
Strumień z dodatkiem ścierniwa stosuje się między innymi do:
- stali konstrukcyjnej,
- stali nierdzewnej,
- aluminium,
- miedzi i mosiądzu,
- tytanu,
- szkła,
- kamienia naturalnego,
- gresu i ceramiki,
- laminatów,
- kompozytów,
- płyt o strukturze warstwowej.
Cięcie laserem a wodą – najważniejsze różnice
Nie istnieje jedna technologia, która będzie najlepsza w każdym zastosowaniu. Laser zazwyczaj wygrywa szybkością przy obróbce cienkich i średnich blach, natomiast waterjet wyróżnia się uniwersalnością materiałową, możliwością cięcia dużych grubości i brakiem strefy wpływu ciepła.
Charakter procesu
Laser jest technologią termiczną. Woda jest technologią erozyjną, określaną jako proces cięcia na zimno.
Zakres materiałów
Laser najlepiej sprawdza się w obróbce materiałów, które skutecznie pochłaniają energię wiązki i zachowują się przewidywalnie podczas nagrzewania. Nowoczesne lasery fiber radzą sobie również z metalami refleksyjnymi, takimi jak aluminium, miedź czy mosiądz, ale parametry obróbki zależą od źródła, mocy i konfiguracji maszyny.
Waterjet może obrabiać niemal każdy materiał, który nie ulega zniszczeniu pod wpływem kontaktu z wodą. Nie ma też typowych dla lasera problemów wynikających z odbijania promieniowania przez powierzchnię metalu.
Oddziaływanie cieplne
Podczas cięcia laserowego w pobliżu krawędzi powstaje strefa wpływu ciepła, określana skrótem HAZ. Jej wielkość zależy od materiału, grubości, mocy lasera i prędkości procesu.
W cięciu wodą nie występuje klasyczna strefa wpływu ciepła. Materiał nie jest miejscowo topiony, dzięki czemu ogranicza się ryzyko:
- odpuszczenia lub zahartowania krawędzi,
- zmian mikrostruktury,
- przypaleń,
- odbarwień termicznych,
- naprężeń cieplnych,
- deformacji cienkich elementów.
Brak HAZ jest jedną z najważniejszych zalet waterjetu w branży lotniczej, narzędziowej, energetycznej i przy obróbce materiałów wielowarstwowych.
Prędkość cięcia
W przypadku cienkich i średniej grubości blach metalowych laser zazwyczaj pracuje szybciej. Ma to szczególne znaczenie w produkcji seryjnej, w której koszt pojedynczego elementu zależy od czasu zajęcia maszyny.
Waterjet jest zazwyczaj wolniejszy, szczególnie gdy wymagana jest bardzo wysoka jakość dolnej krawędzi. Operator może zwiększyć prędkość, ale skutkiem będzie większa chropowatość i bardziej widoczne ślady odchylenia strumienia.
Grubość materiału
Zakres cięcia laserowego zależy od mocy źródła, rodzaju materiału, gazu i konstrukcji maszyny. Współczesne przemysłowe systemy laserowe mogą obrabiać stal o grubości przekraczającej 30 mm, a wybrane konfiguracje osiągają znacznie większe wartości. Nie oznacza to jednak, że laser będzie najbardziej opłacalny lub zapewni jednakową jakość w całym deklarowanym zakresie.
Waterjet może przecinać materiały o grubości kilkudziesięciu, a w określonych zastosowaniach nawet kilkuset milimetrów. Wraz ze wzrostem grubości zmniejsza się jednak prędkość, a utrzymanie bardzo małych tolerancji staje się trudniejsze. Producent systemów Flow wskazuje, że dokładne cięcie można zachować przy materiałach o grubości poniżej około 4 cali, czyli 101,6 mm, natomiast w przypadku grubszych elementów częściej uzyskuje się kształt zbliżony do końcowego, wymagający dalszej obróbki.
Szerokość szczeliny cięcia
Laser tworzy zazwyczaj węższą szczelinę niż waterjet. Ułatwia to rozmieszczanie dużej liczby niewielkich detali na jednym arkuszu i wykonywanie drobnych konturów.
Szczelina waterjetu jest szersza i zależy od średnicy strumienia oraz konfiguracji dyszy. Nowoczesne oprogramowanie kompensuje jej szerokość, odsuwając tor głowicy od nominalnego konturu.
Nacisk na materiał
Obie technologie są procesami bez klasycznego narzędzia skrawającego, ale nie oznacza to identycznego oddziaływania na detal.
Laser praktycznie nie wywiera mechanicznego nacisku na materiał. Waterjet działa erozyjnie i przekazuje materiałowi pewną energię mechaniczną. Przy bardzo cienkich, delikatnych albo słabo zamocowanych elementach należy odpowiednio dobrać parametry, punkty wejścia strumienia i sposób podparcia.
Dokładność cięcia laserowego i wodnego
Nie należy porównywać technologii wyłącznie na podstawie jednej wartości tolerancji podanej w katalogu. Ostateczna dokładność detalu zależy od całego procesu:
- stabilności maszyny,
- kalibracji osi,
- stanu dyszy,
- jakości materiału,
- jego grubości i płaskości,
- geometrii elementu,
- sposobu rozmieszczenia detali,
- parametrów wejścia i wyjścia,
- temperatury otoczenia,
- oczekiwanej jakości krawędzi.
W przemysłowym cięciu wodą typowe tolerancje części mogą wynosić około 0,003–0,005 cala, czyli w przybliżeniu 0,076–0,127 mm. W wybranych zastosowaniach i na odpowiednio skonfigurowanych maszynach możliwe jest zbliżenie się do 0,001 cala, czyli około 0,025 mm. Dla materiałów o grubości powyżej jednego cala zakres tolerancji może znacząco wzrosnąć.
Nie są to jednak wartości gwarantowane dla każdego detalu. Otwory o małej średnicy, ostre narożniki, grube płyty i szybkie cięcie zwiększają wymagania wobec maszyny oraz oprogramowania sterującego.
Laser może osiągać bardzo wysoką dokładność przy cienkich i średnich blachach, zwłaszcza w produkcji detali o powtarzalnych kształtach. W praktyce należy odróżnić:
- dokładność pozycjonowania maszyny,
- powtarzalność pozycjonowania,
- tolerancję wymiarową gotowego elementu,
- jakość i prostopadłość krawędzi,
- tolerancję konkretnego otworu lub konturu.
Parametry osi maszyny nie są automatycznie tolerancją gotowego wyrobu.
Jakość krawędzi po cięciu
Krawędź po laserze
Prawidłowo dobrany proces laserowy może pozostawić gładką, równą krawędź bez dużego gratu. Na jej jakość wpływają między innymi prędkość cięcia, ogniskowanie wiązki, stan dyszy oraz rodzaj gazu.
Możliwe problemy to:
- nagar lub żużel na dolnej krawędzi,
- utlenienie powierzchni,
- smugi i rowki,
- przypalenia w narożnikach,
- pogorszenie jakości przy małych otworach,
- termiczne odkształcenie delikatnych konturów.
Krawędź po waterjecie
Waterjet nie powoduje przypalenia ani termicznego utlenienia. Krawędź może być gotowa do dalszej obróbki, klejenia lub spawania bez usuwania warstwy zmienionej cieplnie.
Przy zbyt szybkim posuwie na dolnej części przekroju mogą jednak pojawić się wyraźne prążki. Strumień może również odchylać się w trakcie przechodzenia przez materiał, powodując stożkowatość krawędzi.
Nowoczesne głowice kompensujące przechylenie strumienia ograniczają ten efekt, ale podnoszą koszt maszyny i wymagają prawidłowego programowania.
Kiedy wybrać cięcie laserowe?
Laser będzie zazwyczaj najlepszym wyborem, gdy:
- obrabiane są cienkie lub średniej grubości blachy,
- dominującym materiałem jest stal, stal nierdzewna albo aluminium,
- liczy się krótki czas wykonania dużej liczby elementów,
- projekt zawiera wiele małych otworów i drobnych konturów,
- ważna jest wąska szczelina cięcia,
- elementy mają być efektywnie rozmieszczone na arkuszu,
- produkcja jest powtarzalna lub seryjna,
- materiał może być poddany działaniu temperatury,
- kluczowy jest niski koszt pojedynczego detalu przy większej liczbie sztuk.
Laser szczególnie dobrze sprawdza się przy produkcji:
- obudów urządzeń,
- elementów wentylacyjnych,
- części maszyn,
- wsporników,
- konstrukcji stalowych,
- paneli,
- kasetonów,
- dekoracji metalowych,
- elementów wyposażenia wnętrz,
- podzespołów motoryzacyjnych.
Kiedy wybrać cięcie wodą?
Waterjet warto wybrać, gdy:
- materiał nie może zostać nagrzany,
- niedopuszczalna jest strefa wpływu ciepła,
- obrabiana płyta ma dużą grubość,
- materiał jest trudny lub niemożliwy do przecięcia typowym laserem,
- trzeba ciąć kamień, szkło, ceramikę albo kompozyt,
- powierzchnia jest silnie refleksyjna,
- element składa się z kilku różnych warstw,
- należy ograniczyć ryzyko zmian twardości krawędzi,
- wymagane jest wykonanie prototypu z nietypowego materiału,
- późniejsza obróbka krawędzi ma być ograniczona do minimum.
Typowe zastosowania waterjetu obejmują:
- części lotnicze,
- elementy z tytanu,
- uszczelki,
- blaty kamienne,
- dekoracje z kamienia i szkła,
- elementy ceramiczne,
- płyty kompozytowe,
- grube elementy stalowe,
- części narzędziowe,
- prototypy i krótkie serie.
Jak rodzaj materiału wpływa na wybór technologii?
Stal konstrukcyjna
Cienkie i średnie blachy stalowe są naturalnym obszarem zastosowania lasera. Proces jest szybki, powtarzalny i łatwy do automatyzacji.
Przy bardzo grubych płytach, konieczności zachowania właściwości materiału przy krawędzi albo ograniczeniu naprężeń cieplnych korzystniejszy może być waterjet.
Stal nierdzewna
Obie metody mogą zapewnić dobre rezultaty. Laser z azotem pozwala uzyskać krawędź bez warstwy tlenków, ale koszt gazu może być znaczący.
Waterjet należy rozważyć przy grubych płytach, elementach wymagających dalszej precyzyjnej obróbki lub projektach, w których zmiana mikrostruktury krawędzi jest niedopuszczalna.
Aluminium
Nowoczesne lasery fiber bardzo dobrze radzą sobie z aluminium, zwłaszcza w mniejszych i średnich grubościach. Przy cienkich arkuszach laser zazwyczaj będzie szybszy.
Waterjet może być korzystniejszy dla grubych płyt aluminiowych oraz wtedy, gdy trzeba wyeliminować wpływ temperatury i ograniczyć naprężenia.
Miedź i mosiądz
Metale te silnie odbijają promieniowanie, dlatego ich cięcie wymaga odpowiedniego źródła laserowego i zabezpieczeń. Współczesne lasery fiber umożliwiają ich wydajną obróbkę, ale możliwości zależą od konkretnego urządzenia.
Waterjet nie jest wrażliwy na refleksyjność powierzchni, dlatego stanowi uniwersalną alternatywę dla grubszych elementów.
Tworzywa sztuczne
Wybór wymaga szczególnej ostrożności. Niektóre tworzywa dobrze poddają się cięciu laserowemu, inne mogą się topić, zwęglać albo emitować niebezpieczne produkty rozkładu.
Materiałów zawierających chlor, takich jak PVC, nie należy ciąć laserem bez odpowiedniej oceny procesu, ponieważ mogą powstawać szkodliwe i korozyjne gazy.
Waterjet eliminuje ryzyko termicznego stopienia krawędzi, ale woda może przenikać do materiałów porowatych lub warstwowych.
Szkło
Typowe szkło nie jest standardowym materiałem do cięcia laserem przeznaczonym do obróbki blach. Waterjet może ciąć wiele rodzajów szkła, ale należy kontrolować miejsce przebicia. Nieprawidłowe rozpoczęcie procesu może doprowadzić do pęknięcia.
Szkło hartowane zasadniczo nie nadaje się do konwencjonalnego wycinania po zakończeniu procesu hartowania, ponieważ naruszenie naprężeń wewnętrznych może spowodować rozpad całej tafli.
Kamień i ceramika
Waterjet jest podstawową technologią do wycinania wzorów w granicie, marmurze, gresie i wielu materiałach ceramicznych. Pozwala wykonywać łuki, otwory, rozety oraz złożone mozaiki.
Trzeba jednak uwzględnić kruchość materiału, sposób podparcia, możliwość wyszczerbienia przy wejściu strumienia oraz minimalne promienie wewnętrzne.
Kompozyty
Cięcie kompozytów wymaga uwzględnienia rodzaju osnowy i włókien. Proces termiczny może powodować przypalenie żywicy, rozwarstwienie albo uszkodzenie włókien.
Waterjet ogranicza oddziaływanie cieplne, ale jego parametry muszą zostać dobrane tak, aby zmniejszyć ryzyko delaminacji. Często stosuje się wejście strumienia poza detalem lub specjalne strategie przebicia.
Koszt cięcia laserem i wodą
Cena usługi nie wynika wyłącznie z długości konturu. Wycena może uwzględniać:
- rodzaj i grubość materiału,
- liczbę detali,
- całkowitą długość cięcia,
- liczbę przebić,
- stopień skomplikowania geometrii,
- oczekiwaną tolerancję,
- jakość krawędzi,
- zużycie gazu lub ścierniwa,
- czas przygotowania programu,
- format i jakość dokumentacji,
- wykorzystanie powierzchni arkusza,
- dodatkowe operacje wykończeniowe.
Co wpływa na koszt lasera?
Największe znaczenie mają czas pracy maszyny, moc źródła, zużycie energii oraz gazu procesowego. W przypadku cięcia azotem koszt gazu może stanowić istotną część ceny.
Laser jest często ekonomiczniejszy w produkcji seryjnej z cienkich i średnich blach, ponieważ pozwala szybko wycinać wiele elementów z jednego arkusza.
Co wpływa na koszt waterjetu?
Ważnymi pozycjami są:
- zużycie ścierniwa,
- zużycie elementów głowicy,
- eksploatacja pompy wysokociśnieniowej,
- energia,
- woda,
- czas pracy maszyny,
- usuwanie zużytego ścierniwa z wanny.
Waterjet może być droższy w przeliczeniu na minutę obróbki, ale pozwala ograniczyć dodatkowe operacje. Jeżeli po laserze konieczne byłoby usuwanie warstwy tlenków, obróbka cieplnie zmienionej krawędzi albo prostowanie detalu, całkowity koszt waterjetu może okazać się niższy.
Produkcja jednostkowa, prototypowa i seryjna
Pojedyncze elementy i prototypy
Obie technologie nie wymagają wykonywania klasycznych wykrojników, dlatego dobrze sprawdzają się przy prototypach i krótkich seriach.
Waterjet ma przewagę, gdy prototyp powstaje z nietypowego, grubego albo warstwowego materiału. Laser będzie korzystniejszy, gdy detal jest wykonany ze standardowej blachy, a priorytetem jest krótki termin realizacji.
Produkcja seryjna
W przypadku seryjnego wycinania elementów z blach laser zwykle zapewnia większą wydajność. Automatyczne magazyny, systemy załadunku i rozładunku oraz sortowanie detali pozwalają prowadzić produkcję z ograniczoną obsługą operatora.
Waterjet także może być automatyzowany, ale niższa prędkość cięcia i konieczność zarządzania ścierniwem wpływają na wydajność całej linii.
Jak przygotować projekt do cięcia?
Najczęściej wykorzystywane są pliki wektorowe lub modele CAD, na przykład:
- DXF,
- DWG,
- STEP,
- IGES,
- pliki natywne systemów CAD.
Do wycinania płaskiego najlepiej przekazać zamknięte kontury w skali 1:1. Rysunek powinien być pozbawiony:
- podwójnych linii,
- nakładających się konturów,
- przypadkowych punktów,
- niezamkniętych ścieżek,
- opisów znajdujących się na warstwie przeznaczonej do cięcia.
W zapytaniu ofertowym należy podać:
- gatunek materiału,
- grubość,
- liczbę sztuk,
- wymagane tolerancje,
- znaczenie kierunku walcowania lub układu włókien,
- wymagania dotyczące krawędzi,
- informację o dalszym spawaniu, gięciu lub obróbce,
- wymagania wizualne,
- oczekiwany termin.
Samo przesłanie pliku DXF bez informacji technologicznych może nie wystarczyć do prawidłowej wyceny.
Minimalne otwory, promienie i odległości między detalami
Każda technologia ma ograniczenia geometryczne.
W laserze problematyczne mogą być otwory o średnicy znacznie mniejszej niż grubość blachy, szczególnie w grubych materiałach. Ryzyko obejmuje utratę jakości, nadtopienie konturu i trudności z usunięciem materiału.
Waterjet może wykonywać stosunkowo małe otwory, ale minimalny wymiar zależy od średnicy strumienia i sposobu przebicia. Przy grubych płytach strumień potrzebuje przestrzeni do ustabilizowania się, dlatego bardzo mały otwór może mieć gorszą geometrię po stronie wyjścia.
Ostre narożniki wewnętrzne również nie są idealnie ostre. Ich minimalny promień wynika z efektywnej szerokości wiązki laserowej albo strumienia wody.
Projektant powinien konsultować minimalne cechy geometryczne z wykonawcą, zamiast stosować jedną uniwersalną zasadę dla wszystkich materiałów i maszyn.
Najczęstsze błędy przy wyborze technologii
Wybór wyłącznie na podstawie ceny za minutę
Niższa cena czasu pracy maszyny nie musi oznaczać niższego kosztu gotowego detalu. Należy uwzględnić gratowanie, szlifowanie, prostowanie, czyszczenie i dalszą obróbkę.
Pomijanie strefy wpływu ciepła
W wielu konstrukcjach niewielka strefa wpływu ciepła nie ma praktycznego znaczenia. W elementach narzędziowych, lotniczych, hartowanych albo przeznaczonych do dalszej precyzyjnej obróbki może być jednak kluczowa.
Przyjmowanie katalogowej grubości jako rekomendowanej
Maksymalna grubość podana dla maszyny nie oznacza, że każdą geometrię w takim materiale można ciąć szybko, tanio i z najwyższą jakością.
Brak informacji o dalszych procesach
Technologię należy dobierać także pod kątem tego, co stanie się z elementem później. Inne wymagania będzie miał detal przeznaczony do malowania, inne część spawana, a jeszcze inne powierzchnia pod uszczelnienie.
Zbyt ciasne tolerancje na całym rysunku
Nadawanie bardzo małych tolerancji wszystkim wymiarom bez uzasadnienia zwiększa koszt. Ścisłe wymagania powinny dotyczyć wyłącznie cech istotnych funkcjonalnie.
Nieuwzględnienie jakości materiału
Nierówna, skorodowana, zabrudzona lub pokryta grubą powłoką powierzchnia może pogorszyć stabilność procesu laserowego. W waterjecie niejednorodna struktura materiału może prowadzić do lokalnych różnic w prędkości erozji.
Mity dotyczące cięcia laserem i wodą
Mit: waterjet zawsze jest dokładniejszy od lasera
Dokładność zależy od maszyny, materiału, grubości, geometrii i parametrów. Laser może być dokładniejszy oraz szybszy przy cienkich blachach, natomiast waterjet może lepiej zachować właściwości materiału i geometrię grubej płyty.
Mit: laser nie może ciąć aluminium i miedzi
Nowoczesne lasery fiber są stosowane do obróbki aluminium, miedzi i mosiądzu. Ograniczenia zależą od mocy, długości fali, układu optycznego i wyposażenia konkretnej maszyny.
Mit: podczas cięcia wodą materiał zawsze pozostaje całkowicie suchy
Woda oddziałuje na krawędź i może wnikać w materiały porowate, chłonne lub wielowarstwowe. W takich przypadkach należy sprawdzić, czy wilgoć nie pogorszy właściwości produktu.
Mit: po waterjecie nigdy nie trzeba obrabiać krawędzi
Przy dobrze dobranych parametrach krawędź może być bardzo dobrej jakości, ale szybkie cięcie może pozostawić prążki, stożkowatość lub drobne ślady po rozpoczęciu procesu.
Mit: laser zawsze jest najtańszy
Laser często jest bardzo ekonomiczny dla standardowych blach, lecz koszt dodatkowego szlifowania, czyszczenia lub usuwania skutków termicznych może zmienić wynik porównania.
Laser czy waterjet – praktyczne kryteria wyboru
Wybierz laser, gdy najważniejsze są:
- szybkość,
- produkcja seryjna,
- cienka lub średnia blacha,
- drobne kontury,
- wąska szczelina,
- duża liczba elementów,
- niski koszt jednostkowy.
Wybierz waterjet, gdy najważniejsze są:
- brak nagrzewania materiału,
- duża grubość,
- uniwersalność materiałowa,
- cięcie kamienia, szkła, ceramiki lub kompozytu,
- brak zmian mikrostruktury,
- ograniczenie odkształceń termicznych,
- obróbka materiałów warstwowych.
Poproś wykonawcę o porównanie obu technologii, gdy:
- materiał ma nietypowe właściwości,
- grubość znajduje się na granicy ekonomicznego zakresu lasera,
- detal ma jednocześnie małe otwory i dużą grubość,
- wymagania dotyczące krawędzi są wysokie,
- po cięciu planowana jest precyzyjna obróbka mechaniczna,
- cena gotowego detalu jest ważniejsza niż sama cena wycinania.
Liczby i statystyki dotyczące cięcia laserowego i wodnego
Poniższe wartości pokazują skalę możliwości obu technologii, ale nie powinny zastępować próby technologicznej ani parametrów konkretnej maszyny.
Ponad 30 mm – zakres nowoczesnych laserów przemysłowych
Przemysłowe systemy laserowe mogą ciąć stal o grubości przekraczającej 30 mm. Wybrane maszyny o dużej mocy deklarują na przykład maksymalną grubość około 30 mm dla stali konstrukcyjnej i około 40 mm dla stali nierdzewnej. Parametry zależą od konfiguracji urządzenia i nie oznaczają jednakowej prędkości ani jakości dla wszystkich materiałów.
Około 0,5 mm – dolna granica typowych zastosowań przemysłowych
Technologie laserowe mogą być wykorzystywane do bardzo cienkich arkuszy. TRUMPF podaje zakres zastosowania procesu cięcia laserowego rozpoczynający się od około 0,5 mm, choć dokładna dolna granica zależy od materiału i urządzenia.
Około 101,6 mm – cztery cale grubości w waterjecie
Według danych Flow dokładne cięcie waterjetem można utrzymywać w materiałach o grubości poniżej około 4 cali, czyli 101,6 mm. Jeszcze grubsze elementy również mogą być przecinane, ale częściej uzyskuje się półfabrykat zbliżony do docelowego kształtu.
0,076–0,127 mm – typowy zakres tolerancji waterjetu
Typowa tolerancja części ciętych wodą podawana przez Flow wynosi około 0,003–0,005 cala, czyli w przybliżeniu 0,076–0,127 mm. W szczególnych zastosowaniach możliwe jest osiągnięcie około 0,025 mm.
Od 1/16 do 8 cali – przykładowy zakres cięcia stali nierdzewnej
Flow wskazuje, że ścierny strumień wody może przecinać stal nierdzewną o grubości od około 1/16 do 8 cali, czyli od około 1,6 do 203 mm. Zakres ten obrazuje możliwości technologii, ale czas i jakość cięcia będą silnie zależeć od grubości.
7–30 cali na minutę – wpływ jakości na prędkość waterjetu
Dla stali nierdzewnej o grubości pół cala, czyli około 12,7 mm, producent podaje prędkość od około 7 do 30 cali na minutę, co odpowiada mniej więcej 178–762 mm/min. Tak duży zakres wynika między innymi z ciśnienia roboczego i oczekiwanej jakości krawędzi.
Liczby te nie powinny być wykorzystywane jako bezpośrednia wycena usługi. Dwie maszyny określane jako laser lub waterjet mogą różnić się mocą, konstrukcją, systemem sterowania i rzeczywistymi możliwościami.
FAQ – najczęściej zadawane pytania
Co jest dokładniejsze: laser czy woda?
W przypadku cienkich i średnich blach laser może zapewnić bardzo wysoką dokładność oraz doskonałą powtarzalność. Waterjet może osiągać równie wysoką precyzję, szczególnie przy właściwie dobranej jakości cięcia i zastosowaniu kompensacji stożkowatości. Nie można wskazać zwycięzcy bez znajomości materiału, grubości i geometrii.
Co jest tańsze: cięcie laserem czy wodą?
Dla standardowych detali z cienkiej blachy laser jest zazwyczaj tańszy ze względu na większą prędkość. Waterjet może być bardziej opłacalny przy grubych, nietypowych lub wrażliwych termicznie materiałach, zwłaszcza gdy ogranicza późniejszą obróbkę.
Czy laser może ciąć grubą stal?
Tak. Nowoczesne lasery dużej mocy mogą ciąć stal o grubości przekraczającej 30 mm. Ekonomiczność i jakość zależą jednak od gatunku stali, geometrii detalu, rodzaju gazu i możliwości konkretnej maszyny.
Czy waterjet może przeciąć każdy materiał?
Może ciąć bardzo szeroki zakres materiałów, ale określenie „każdy” jest uproszczeniem. Problemem mogą być materiały reagujące z wodą, bardzo chłonne, kruche, rozwarstwiające się albo wymagające specjalnej strategii przebicia.
Czy cięcie wodą powoduje korozję stali?
Kontakt z wodą może sprzyjać powstawaniu powierzchniowej korozji, szczególnie gdy detal nie zostanie szybko wysuszony i zabezpieczony. Profesjonalny proces powinien obejmować odpowiednie postępowanie z materiałem po wyjęciu z maszyny.
Czy laser odkształca materiał?
Może powodować lokalne odkształcenia, szczególnie w cienkich arkuszach, przy gęsto rozmieszczonych konturach lub zbyt dużej ilości ciepła. Prawidłowa kolejność cięcia, mostki technologiczne i dobrane parametry ograniczają to ryzyko.
Czy waterjet pozostawia stożkową krawędź?
Strumień może powodować różnicę wymiaru między górną i dolną częścią przekroju. Zjawisko to można ograniczyć przez zmniejszenie prędkości albo zastosowanie głowicy kompensującej odchylenie strumienia.
Która metoda jest lepsza do aluminium?
Dla cienkich i średnich arkuszy zwykle korzystniejszy jest szybki laser fiber. Przy grubych płytach, wysokich wymaganiach dotyczących właściwości krawędzi lub konieczności uniknięcia temperatury lepszy może być waterjet.
Która technologia nadaje się do szkła i kamienia?
Najczęściej waterjet. Technologia umożliwia wycinanie złożonych konturów w kamieniu, gresie i wielu rodzajach szkła bez klasycznego narzędzia diamentowego.
Czy po cięciu laserowym trzeba szlifować krawędź?
Nie zawsze. Przy prawidłowo ustawionym procesie krawędź może być gotowa do użycia. Szlifowanie bywa konieczne, gdy powstał grat, żużel, warstwa tlenków lub gdy wymagania wizualne są szczególnie wysokie.
Czy po waterjecie można od razu spawać element?
Zaletą jest brak termicznie zmienionej i utlenionej warstwy charakterystycznej dla niektórych procesów laserowych. Krawędź należy jednak oczyścić z wilgoci, ścierniwa i ewentualnych zanieczyszczeń przed spawaniem.
Czy można połączyć obie technologie w jednym projekcie?
Tak. Przykładowo gruby półfabrykat może zostać wycięty wodą, a cieńsze elementy konstrukcji laserem. Technologia powinna być przypisana do konkretnej części, a nie automatycznie do całego projektu.
Jak podjąć ostateczną decyzję?
Najlepsza technologia to nie ta, która ma najwyższą moc, najmniejszą katalogową tolerancję albo najniższą stawkę godzinową. Właściwy wybór powinien uwzględniać cały cykl wykonania detalu: od zakupu materiału i rozkroju, przez cięcie, czyszczenie oraz dalszą obróbkę, aż po kontrolę jakości.
Laser jest najczęściej wybierany do szybkiej i ekonomicznej produkcji elementów z cienkich oraz średnich blach metalowych. Waterjet zyskuje przewagę przy dużych grubościach, materiałach niemetalowych, kompozytach oraz wszędzie tam, gdzie niedopuszczalna jest strefa wpływu ciepła.
Przy nietypowym materiale lub wymagającej geometrii warto przekazać wykonawcy kompletną dokumentację i poprosić o próbę technologiczną. Niewielki test pozwala ocenić rzeczywistą jakość krawędzi, tolerancję, czas wykonania i potrzebę dalszej obróbki. Dzięki temu decyzja nie opiera się na ogólnym porównaniu technologii, lecz na rezultacie uzyskanym dla konkretnego materiału i konkretnego detalu.
 8 comments
