Od projektu 3D do produkcji seryjnej – jak powstają precyzyjne detale z tworzyw sztucznych?

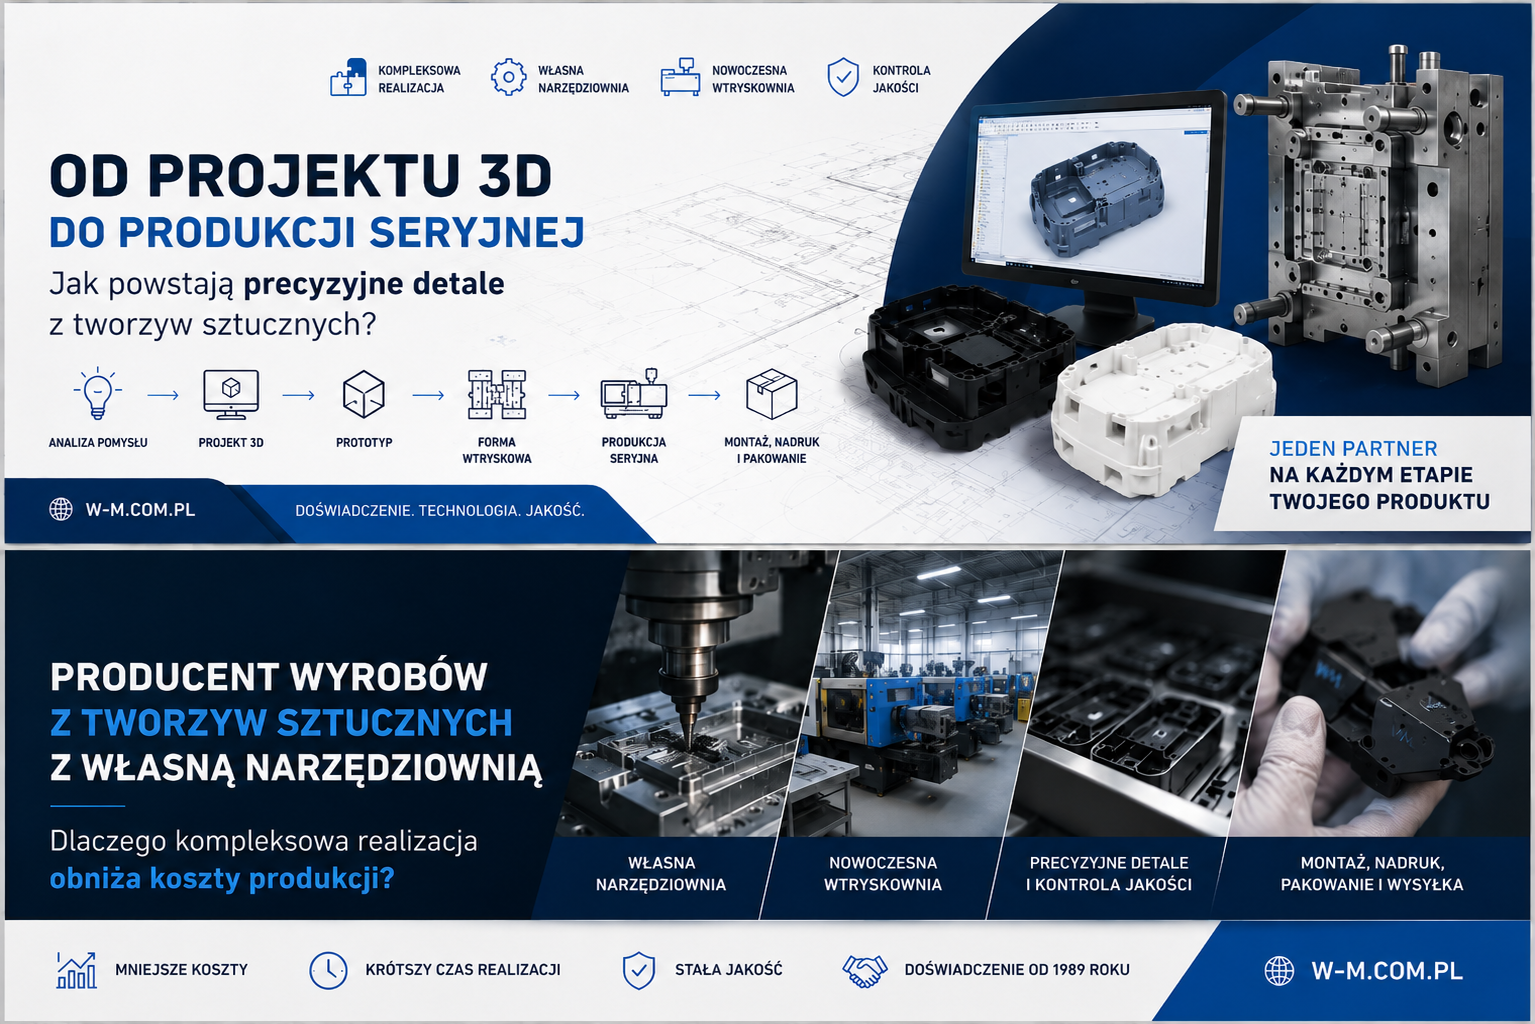
Produkcja niewielkiego elementu z tworzywa sztucznego może wyglądać na prostą: granulat trafia do maszyny, materiał zostaje roztopiony, a następnie przyjmuje kształt gotowego produktu. W praktyce uzyskanie detalu o odpowiednich wymiarach, wytrzymałości, wyglądzie i powtarzalności wymaga znacznie bardziej rozbudowanego procesu.
Po lekturze tego artykułu dowiesz się:
- jak przygotowuje się projekt 3D detalu z tworzywa sztucznego,
- czym jest projektowanie pod technologię produkcji,
- jak dobiera się odpowiedni polimer,
- kiedy warto wykonać prototyp,
- jak powstaje forma wtryskowa,
- na czym polega proces wtryskiwania tworzyw,
- jak kontroluje się wymiary i jakość gotowych elementów,
- od czego zależy koszt uruchomienia produkcji seryjnej,
- jakie błędy najczęściej opóźniają wdrożenie produktu.
Droga od pomysłu do produkcji seryjnej nie jest pojedynczą operacją. To ciąg powiązanych decyzji konstrukcyjnych, materiałowych, technologicznych i jakościowych. Im wcześniej zostaną one skoordynowane, tym mniejsze jest ryzyko kosztownych poprawek formy, wad wyprasek lub problemów z montażem gotowego produktu.
Czym jest produkcja precyzyjnych detali z tworzyw sztucznych?
Produkcja precyzyjnych detali z tworzyw sztucznych polega na wytwarzaniu elementów o zdefiniowanej geometrii, właściwościach materiałowych, tolerancjach wymiarowych i jakości powierzchni.
Precyzyjnym detalem może być między innymi:
- obudowa urządzenia elektronicznego,
- złącze elektryczne,
- uchwyt montażowy,
- element mechanizmu,
- koło zębate,
- tuleja,
- zaślepka techniczna,
- część układu przepływowego,
- komponent samochodowy,
- element wyposażenia medycznego,
- detal urządzenia gospodarstwa domowego,
- część systemu automatyki,
- element wykonany z tworzywa z zatopionym metalowym insertem.
Pojęcie precyzji nie oznacza wyłącznie bardzo małego odchylenia wymiarowego. Obejmuje również powtarzalność kolejnych sztuk, prawidłowe położenie otworów, płaskość powierzchni, równoległość ścian, stabilność wymiarową, odporność mechaniczną i przewidywalne zachowanie elementu podczas użytkowania.
Międzynarodowa norma ISO 20457 odnosi się do tolerancji i warunków odbioru formowanych detali z tworzyw sztucznych. Obejmuje między innymi formowanie wtryskowe, wtrysk z prasowaniem, formowanie transferowe, prasowanie oraz formowanie rotacyjne. Norma podkreśla, że wymagania tolerancyjne powinny uwzględniać możliwości konkretnego procesu produkcyjnego oraz funkcję części.
Gdzie przebiegają granice procesu?
Proces powstawania detalu z tworzywa nie zaczyna się przy wtryskarce. Rozpoczyna się wcześniej – od rozpoznania funkcji produktu, środowiska jego pracy oraz wymagań użytkowych.
Kompletny proces może obejmować:
- określenie wymagań,
- opracowanie koncepcji,
- przygotowanie modelu CAD 3D,
- analizę technologiczności DFM,
- dobór tworzywa,
- obliczenia i symulacje,
- wykonanie prototypu,
- projekt formy,
- produkcję narzędzia,
- próby technologiczne,
- pomiary i walidację,
- korekty konstrukcji lub formy,
- zatwierdzenie wzorca,
- produkcję seryjną,
- kontrolę procesu,
- montaż, znakowanie lub pakowanie.
Nie każda część musi przejść wszystkie wymienione etapy. Prosty dystans techniczny może wymagać krótszego przygotowania niż obudowa urządzenia medycznego, zespół wielomateriałowy czy element mający pracować pod obciążeniem.
Etap 1. Określenie wymagań dla detalu
Pierwszym krokiem powinno być zdefiniowanie, co dokładnie ma robić projektowany element.
Sam model 3D nie odpowiada jeszcze na pytania dotyczące jego rzeczywistego zastosowania. Konstruktor i technolog powinni znać między innymi:
- sposób montażu,
- wielkość i kierunek obciążeń,
- zakres temperatury pracy,
- kontakt z wodą, olejami, paliwami lub chemikaliami,
- ekspozycję na promieniowanie UV,
- wymagania dotyczące palności,
- oczekiwany kolor i fakturę,
- dopuszczalny skurcz,
- wymagania elektryczne,
- wymagania dotyczące kontaktu z żywnością,
- planowaną liczbę produkowanych sztuk,
- sposób kontroli jakości,
- przewidywany czas eksploatacji.
Na tym etapie warto również rozdzielić wymagania na krytyczne i drugorzędne. Nie każdy wymiar musi mieć bardzo wąską tolerancję. Nie każda powierzchnia musi być idealnie gładka. Nie każda część obudowy musi mieć identyczne wymagania estetyczne.
Zbyt szeroko zdefiniowane wymagania mogą pogorszyć funkcjonalność produktu. Z kolei nieuzasadnione zawężenie wszystkich tolerancji może podnieść koszt formy, wydłużyć jej wykonanie i utrudnić utrzymanie stabilnej produkcji.
Etap 2. Projektowanie 3D detalu
Model CAD 3D jest cyfrowym opisem geometrii przyszłego elementu. Może powstać na podstawie:
- szkicu koncepcyjnego,
- dokumentacji 2D,
- istniejącego produktu,
- skanu 3D,
- modeli innych elementów zespołu,
- wymiarów przestrzeni montażowej,
- założeń konstruktora.
Projekt powinien uwzględniać nie tylko kształt produktu, lecz także sposób jego wykonania. Model, który dobrze wygląda na ekranie, może być trudny lub niemożliwy do wyprodukowania metodą wtrysku.
Projekt funkcjonalny a projekt technologiczny
Projekt funkcjonalny odpowiada na pytanie: jak część ma działać?
Projekt technologiczny odpowiada na pytanie: jak część ma zostać wykonana?
Dobry model produkcyjny łączy oba podejścia. Uwzględnia funkcję elementu, ale jednocześnie pozwala na prawidłowe wypełnienie gniazda formy, schłodzenie tworzywa i bezpieczne wypchnięcie wypraski.
Na tym etapie należy zaplanować między innymi:
- grubości ścian,
- promienie zaokrągleń,
- żebra usztywniające,
- słupki montażowe,
- zatrzaski,
- zawiasy integralne,
- otwory,
- gwinty,
- podcięcia,
- miejsca pod inserty,
- powierzchnie uszczelniające,
- obszary widoczne i niewidoczne,
- przewidywane miejsce linii podziału formy.
Etap 3. Analiza DFM – czy detal można efektywnie wyprodukować?
DFM, czyli Design for Manufacturing, oznacza projektowanie z uwzględnieniem możliwości i ograniczeń procesu produkcyjnego.
Analiza DFM powinna zostać wykonana przed rozpoczęciem produkcji formy. Jej celem jest wykrycie cech, które mogłyby spowodować:
- niedolewy,
- zapadnięcia powierzchni,
- wypaczenia,
- pęcherze,
- nadlewki,
- trudności z odpowietrzeniem,
- zbyt wysokie ciśnienie wtrysku,
- problemy z wypychaniem detalu,
- nadmierne zużycie formy,
- widoczne ślady łączenia strug,
- odkształcenia po wyjęciu z formy.
Jednolita grubość ścian
Jedną z podstawowych zasad jest utrzymywanie możliwie równomiernej grubości ścian. Bardzo grube obszary chłodzą się wolniej niż cienkie, co może prowadzić do lokalnego skurczu, jam skurczowych, zapadnięć i deformacji.
Nie oznacza to, że cała część musi mieć identyczną grubość. Zmiany powinny jednak przebiegać stopniowo, a masywne obszary warto odchudzać poprzez odpowiednie wybrania.
Wytyczne projektowe dla formowania wtryskowego zalecają ograniczanie gwałtownych zmian grubości. Żebra często projektuje się na poziomie około 40–60% grubości sąsiedniej ścianki, aby zwiększać sztywność bez tworzenia nadmiernie grubych przekrojów.
Pochylenia technologiczne
Ściany równoległe do kierunku otwierania formy powinny mieć pochylenie umożliwiające wyjęcie detalu.
Typowym punktem wyjścia jest około 1–2 stopni pochylenia, ale wartość ta zależy od:
- głębokości elementu,
- rodzaju tworzywa,
- faktury powierzchni,
- skurczu,
- sposobu wypychania,
- dokładności wykonania narzędzia.
Powierzchnie teksturowane mogą wymagać większego kąta, ponieważ podczas otwierania formy mocniej oddziałują z powierzchnią gniazda.
Promienie zamiast ostrych narożników
Ostre przejścia mogą powodować koncentrację naprężeń, utrudniać przepływ tworzywa i zwiększać ryzyko pęknięcia części.
Zaokrąglenia poprawiają:
- płynięcie materiału,
- rozkład naprężeń,
- wytrzymałość,
- chłodzenie,
- trwałość formy.
Promień wewnętrzny powinien być powiązany z promieniem zewnętrznym tak, aby nie tworzyć lokalnego pogrubienia ścianki.
Podcięcia
Podcięcie to cecha, która uniemożliwia proste wyjęcie detalu w kierunku otwierania formy. Może to być boczny otwór, zaczep, rowek lub występ.
Podcięcia można wykonać za pomocą:
- suwaków,
- rdzeni bocznych,
- szczęk,
- wkładek ręcznych,
- rdzeni składanych,
- odpowiednio zaprojektowanej elastyczności detalu.
Każdy dodatkowy ruchomy mechanizm zwiększa złożoność formy, koszt jej wykonania oraz zakres konserwacji. Dlatego przed zastosowaniem suwaka warto sprawdzić, czy podobną funkcję da się uzyskać poprzez zmianę geometrii części.
Etap 4. Dobór odpowiedniego tworzywa sztucznego
Materiału nie powinno się wybierać wyłącznie na podstawie ceny granulatu. Tworzywo musi odpowiadać warunkom pracy produktu oraz możliwościom procesu.
Najczęściej analizuje się:
- wytrzymałość na rozciąganie i zginanie,
- sztywność,
- udarność,
- odporność termiczną,
- odporność chemiczną,
- stabilność wymiarową,
- chłonność wilgoci,
- właściwości ślizgowe,
- przezroczystość,
- palność,
- skurcz przetwórczy,
- możliwość barwienia,
- odporność UV,
- kontakt z żywnością lub skórą,
- możliwość ponownego przetworzenia.
Popularne tworzywa stosowane w produkcji detali
ABS
ABS jest często stosowany w obudowach, elementach użytkowych i częściach technicznych. Zapewnia korzystne połączenie sztywności, udarności oraz jakości powierzchni.
Polipropylen – PP
Polipropylen ma niską gęstość, dobrą odporność chemiczną i wysoką odporność zmęczeniową. Może być używany do wykonywania zawiasów integralnych, zatrzasków, pojemników i elementów motoryzacyjnych.
Polietylen – PE
Polietylen występuje w kilku odmianach i znajduje zastosowanie między innymi w opakowaniach, zamknięciach, pojemnikach i częściach odpornych chemicznie.
Poliamid – PA
Poliamidy są wykorzystywane w elementach mechanicznych, obudowach, kołach zębatych, prowadnicach i uchwytach. Mogą być wzmacniane włóknem szklanym, ale ich zachowanie wymaga uwzględnienia chłonności wilgoci.
Poliwęglan – PC
Poliwęglan wyróżnia się udarnością i może być przezroczysty. Jest stosowany w osłonach, elementach ochronnych, obudowach i częściach wymagających większej odporności mechanicznej.
POM
Poliacetal jest stosowany w precyzyjnych elementach ruchomych, kołach zębatych, mechanizmach, zatrzaskach i częściach o dobrych właściwościach ślizgowych.
TPE i TPU
Elastomery termoplastyczne wykorzystuje się w uszczelnieniach, uchwytach, miękkich powierzchniach, odbojnikach oraz elementach antypoślizgowych.
Tworzywa wzmacniane
Do polimerów można dodawać włókna szklane, włókna węglowe, minerały i inne wypełniacze.
Wzmocnienie może poprawić:
- sztywność,
- odporność cieplną,
- stabilność wymiarową,
- odporność na pełzanie.
Jednocześnie może zwiększyć:
- ścieranie elementów formy,
- anizotropię właściwości,
- różnice skurczu,
- ryzyko wypaczenia,
- widoczność włókien na powierzchni.
Dobór materiału powinien więc następować równolegle z analizą geometrii oraz kierunku przepływu tworzywa.
Etap 5. Symulacja procesu wtrysku
W przypadku bardziej wymagających detali przed wykonaniem formy przeprowadza się analizę przepływu tworzywa, często określaną jako mold flow.
Symulacja może pomóc przewidzieć:
- sposób wypełniania gniazda,
- wymagane ciśnienie,
- położenie linii łączenia,
- miejsca zamknięcia powietrza,
- rozkład temperatury,
- czas chłodzenia,
- skurcz,
- potencjalne wypaczenie,
- skuteczność docisku,
- orientację włókien w materiale wzmacnianym.
Analiza komputerowa nie eliminuje prób formy, ale pozwala ograniczyć liczbę kosztownych poprawek wykonywanych już po wyprodukowaniu narzędzia.
Szczególne znaczenie ma wybór miejsca wtrysku. Punkt doprowadzenia tworzywa wpływa na drogę przepływu, ciśnienie, wygląd powierzchni, lokalizację linii łączenia oraz deformacje gotowego elementu.
Etap 6. Prototypowanie
Prototyp umożliwia zweryfikowanie konstrukcji przed poniesieniem kosztu docelowego oprzyrządowania.
Może służyć do sprawdzenia:
- wymiarów,
- ergonomii,
- dopasowania do innych części,
- zakresu ruchu,
- sposobu montażu,
- wyglądu,
- dostępu narzędzi,
- przebiegu przewodów,
- wstępnej wytrzymałości.
Druk 3D
Druk 3D jest dobrym rozwiązaniem do szybkiej weryfikacji geometrii, montażu i ergonomii. Należy jednak pamiętać, że wydruk może zachowywać się inaczej niż część wykonana z docelowego materiału metodą wtrysku.
Różnice mogą dotyczyć:
- wytrzymałości,
- kierunkowości właściwości,
- faktury powierzchni,
- tolerancji,
- elastyczności,
- odporności termicznej,
- zachowania zatrzasków.
Obróbka CNC
Prototyp może zostać wyfrezowany z płyty lub bloku tworzywa. Pozwala to wykorzystać materiał zbliżony do docelowego, ale nie odwzorowuje dokładnie naprężeń i orientacji materiału występujących podczas formowania.
Forma prototypowa
Dla małych serii lub zaawansowanych testów można wykonać uproszczoną formę z aluminium lub miększej stali. Pozwala ona otrzymać elementy wykonane technologią zbliżoną do produkcji seryjnej.
Etap 7. Projektowanie formy wtryskowej
Forma wtryskowa jest narzędziem, które nadaje uplastycznionemu tworzywu określony kształt.
Najprostsza forma składa się między innymi z:
- części nieruchomej,
- części ruchomej,
- gniazda,
- rdzenia,
- układu doprowadzenia tworzywa,
- układu chłodzenia,
- odpowietrzeń,
- wypychaczy,
- elementów prowadzących.
W bardziej złożonych narzędziach stosuje się również:
- suwaki,
- szczęki,
- rdzenie hydrauliczne,
- systemy gorącokanałowe,
- czujniki ciśnienia,
- czujniki temperatury,
- układy odkręcania gwintów,
- wymienne wkładki,
- napędy elektryczne lub hydrauliczne.
Linia podziału formy
Linia podziału to miejsce styku dwóch części formy. Jej położenie wpływa na:
- wygląd detalu,
- możliwość wykonania geometrii,
- ryzyko powstawania nadlewki,
- sposób odpowietrzania,
- rozmieszczenie wypychaczy,
- koszt obróbki narzędzia.
W produktach estetycznych linię podziału często umieszcza się w miejscu mniej widocznym lub integruje z naturalną krawędzią obudowy.
Układ zimnokanałowy i gorącokanałowy
W układzie zimnokanałowym tworzywo zastyga również w kanałach doprowadzających. Po otwarciu formy detal jest usuwany wraz z wlewkiem, który następnie trzeba oddzielić.
W systemie gorącokanałowym tworzywo pozostaje uplastycznione w ogrzewanych kanałach. Może to:
- ograniczyć ilość odpadu,
- skrócić cykl,
- ułatwić automatyzację,
- poprawić kontrolę napełniania wielu gniazd.
System gorącokanałowy jest jednak droższy, bardziej złożony i wymaga odpowiedniej obsługi.
Forma jednogniazdowa i wielogniazdowa
Forma jednogniazdowa produkuje jeden detal w cyklu. Forma wielogniazdowa może wytwarzać kilka lub kilkadziesiąt sztuk jednocześnie.
Większa liczba gniazd może obniżyć koszt jednostkowy, ale zwiększa:
- koszt narzędzia,
- wymagany rozmiar wtryskarki,
- trudność zbalansowania przepływu,
- zakres kontroli jakości,
- koszt ewentualnej korekty.
Formę należy dobrać do prognozowanego wolumenu, czasu cyklu, planowanej liczby lat produkcji i oczekiwanej ceny jednostkowej.
Etap 8. Wykonanie formy
Po zatwierdzeniu projektu rozpoczyna się produkcja narzędzia. Formy wykonuje się najczęściej ze stali narzędziowych, stali nierdzewnych lub aluminium.
Proces może obejmować:
- frezowanie CNC,
- toczenie,
- wiercenie,
- drążenie elektroerozyjne EDM,
- wycinanie drutowe,
- szlifowanie,
- polerowanie,
- teksturowanie,
- obróbkę cieplną,
- montaż,
- regulację mechanizmów,
- kontrolę wymiarową.
Jakość wykonania formy ma bezpośredni wpływ na jakość detalu, czas cyklu i trwałość produkcji.
Nie wszystkie powierzchnie wymagają takiej samej dokładności. Obszary odpowiadające za uszczelnienie, zamknięcie formy, prowadzenie suwaków lub geometrię krytyczną wymagają szczególnej kontroli. Inne powierzchnie mogą mieć większe tolerancje bez wpływu na produkt.
Etap 9. Próby formy
Pierwsze uruchomienie narzędzia nie jest jeszcze produkcją seryjną. Próby służą sprawdzeniu działania formy oraz ustaleniu parametrów procesu.
Podczas prób analizuje się między innymi:
- wypełnienie gniazda,
- odpowietrzenie,
- działanie wypychaczy,
- funkcjonowanie suwaków,
- temperaturę formy,
- czas chłodzenia,
- ciśnienie wtrysku,
- czas docisku,
- temperaturę tworzywa,
- prędkość wtrysku,
- wygląd powierzchni,
- stabilność wymiarową.
Pierwsze próbki mogą wykazać konieczność korekty formy albo parametrów procesu.
Typowe oznaczenia prób
W praktyce kolejne uruchomienia mogą być oznaczane jako T0, T1, T2 lub w podobny sposób.
T0 bywa pierwszą próbą techniczną narzędzia. Jej celem jest sprawdzenie, czy forma działa mechanicznie i czy gniazdo można wypełnić.
Kolejne próby służą korekcie wymiarów, powierzchni, układu wtrysku i parametrów procesu. Ostateczny sposób oznaczania etapów zależy od procedur danego producenta oraz wymagań klienta.
Etap 10. Kontrola wymiarowa i walidacja
Po otrzymaniu próbek należy sprawdzić, czy detal spełnia wymagania dokumentacji.
Kontrola może obejmować:
- pomiary suwmiarką,
- pomiary mikrometrem,
- kontrolę wysokościomierzem,
- pomiary na maszynie współrzędnościowej CMM,
- skanowanie 3D,
- kontrolę optyczną,
- sprawdziany montażowe,
- sprawdziany typu go/no-go,
- badanie chropowatości,
- pomiar masy,
- testy szczelności,
- testy wytrzymałościowe,
- testy termiczne,
- testy funkcjonalne.
Nie wszystkie wymiary trzeba kontrolować z jednakową częstotliwością. Najważniejsze są cechy krytyczne dla bezpieczeństwa, montażu i funkcji.
Tolerancja formy a tolerancja detalu
Dokładność wykonania stalowego gniazda nie jest równoznaczna z dokładnością gotowej wypraski.
Na wymiar detalu wpływają również:
- skurcz tworzywa,
- temperatura formy,
- temperatura materiału,
- ciśnienie docisku,
- czas chłodzenia,
- orientacja włókien,
- wilgotność materiału,
- konstrukcja części,
- warunki kondycjonowania po produkcji.
Wytyczne technologiczne pokazują, że stabilność wymiarowa zależy silnie od rodzaju żywicy. Z tego powodu bardzo wąskie tolerancje należy stosować tylko w miejscach, w których rzeczywiście są niezbędne.
Etap 11. Zatwierdzenie detalu do produkcji
Po zakończeniu pomiarów i testów klient zatwierdza próbkę wzorcową lub kompletną dokumentację jakościową.
W zależności od branży zatwierdzenie może obejmować:
- raport pomiarowy,
- certyfikat materiału,
- deklarację zgodności,
- próbki wzorcowe,
- wyniki badań,
- analizę zdolności procesu,
- dokumentację PPAP,
- plan kontroli,
- analizę FMEA,
- instrukcję pakowania.
Po zatwierdzeniu nie powinno się dowolnie zmieniać materiału, parametrów, konstrukcji formy ani lokalizacji produkcji bez oceny wpływu zmiany na produkt.
Etap 12. Produkcja seryjna metodą wtrysku
Podczas wtryskiwania granulat jest pobierany do układu uplastyczniającego. Obracający się ślimak transportuje materiał wzdłuż ogrzewanego cylindra, gdzie tworzywo ulega stopieniu i ujednorodnieniu.
Następnie maszyna wykonuje kolejne operacje:
- zamyka formę,
- dociska jej połówki odpowiednią siłą,
- wtryskuje tworzywo do gniazda,
- utrzymuje docisk uzupełniający skurcz materiału,
- chłodzi detal,
- otwiera formę,
- wypycha wypraskę,
- rozpoczyna kolejny cykl.
Długość cyklu zależy między innymi od:
- grubości ścian,
- rodzaju tworzywa,
- temperatury stopu,
- temperatury formy,
- skuteczności chłodzenia,
- masy detalu,
- konstrukcji układu wlewowego,
- czasu działania robotów i mechanizmów.
W wielu przypadkach największą część całego cyklu stanowi chłodzenie. Dlatego konstrukcja kanałów chłodzących ma duży wpływ na wydajność produkcji.
Automatyzacja produkcji
Produkcja seryjna może być częściowo lub całkowicie zautomatyzowana.
Roboty i urządzenia peryferyjne mogą odpowiadać za:
- odbieranie detali,
- oddzielanie wlewków,
- wkładanie insertów,
- kontrolę wizyjną,
- znakowanie,
- testowanie,
- montaż,
- układanie w opakowaniach,
- etykietowanie.
Coraz większe znaczenie ma również integracja wtryskarek, robotów, suszarek, systemów dozowania i systemów MES.
Specyfikacje EUROMAP oparte na OPC UA standaryzują komunikację między maszynami produkcyjnymi, urządzeniami peryferyjnymi oraz nadrzędnymi systemami MES i SCADA. Dzięki temu można w ujednolicony sposób monitorować parametry procesu, identyfikować urządzenia i wymieniać dane produkcyjne.
Technologie uzupełniające i warianty procesu
Klasyczny wtrysk jednego tworzywa nie jest jedyną metodą produkcji precyzyjnych elementów.
Wtrysk z insertami
Insert molding polega na umieszczeniu w formie metalowego lub innego komponentu, który zostaje otoczony tworzywem.
W ten sposób można wykonywać:
- gwintowane tuleje,
- styki elektryczne,
- wzmocnienia,
- trzpienie,
- magnesy,
- elementy przewodzące.
Wtrysk dwukomponentowy
Proces 2K lub wielokomponentowy pozwala połączyć dwa materiały albo dwa kolory w jednym cyklu produkcyjnym.
Można w ten sposób uzyskać:
- miękki uchwyt na sztywnej obudowie,
- zintegrowaną uszczelkę,
- strefę antypoślizgową,
- element dekoracyjny,
- połączenie materiałów o różnych funkcjach.
Overmolding
Overmolding polega na formowaniu kolejnej warstwy materiału na wcześniej wykonanym elemencie. Bazą może być detal z tworzywa lub metalu.
Formowanie z gazem
Wtrysk wspomagany gazem pozwala ograniczyć masę i zapadnięcia w grubszych elementach. Gaz wprowadzony do wnętrza tworzy kanał, wypychając tworzywo w kierunku ścian gniazda.
Mikrowtrysk
Mikrowtrysk jest przeznaczony do bardzo małych, precyzyjnych komponentów. Wymaga specjalistycznych maszyn, form, dozowania materiału i systemów kontroli.
Obróbka po wtrysku
Detal nie zawsze jest gotowym produktem bezpośrednio po wyjęciu z formy.
Dalsze operacje mogą obejmować:
- usuwanie wlewków,
- gratowanie,
- wiercenie,
- frezowanie,
- gwintowanie,
- zgrzewanie ultradźwiękowe,
- zgrzewanie laserowe,
- klejenie,
- montaż zatrzaskowy,
- tampondruk,
- sitodruk,
- lakierowanie,
- metalizację,
- grawerowanie laserowe,
- znakowanie numerem partii,
- pakowanie jednostkowe.
Najbardziej opłacalna konstrukcja to zazwyczaj taka, która ogranicza liczbę operacji dodatkowych. Czasami jednak obróbka wtórna jest tańsza niż komplikowanie formy za pomocą suwaków, odkręcanych rdzeni lub dodatkowych mechanizmów.
Jak utrzymać powtarzalność produkcji seryjnej?
Samo zatwierdzenie pierwszych próbek nie gwarantuje, że każda kolejna partia będzie identyczna. Powtarzalność wymaga kontroli procesu.
Monitorowane mogą być:
- czas cyklu,
- czas napełniania,
- maksymalne ciśnienie,
- punkt przełączenia na docisk,
- poduszka materiałowa,
- temperatury stref cylindra,
- temperatura formy,
- czas i ciśnienie docisku,
- czas chłodzenia,
- masa detalu,
- wilgotność granulatu.
Ważna jest również identyfikowalność materiału, operatora, maszyny, formy, parametrów i daty produkcji.
W produkcji technicznej nie powinno się traktować jakości wyłącznie jako końcowego sortowania części. Znacznie efektywniejsze jest utrzymywanie stabilnego procesu, który od początku wytwarza zgodne elementy.
Najczęstsze wady detali z tworzyw sztucznych
Niedolew
Niedolew oznacza niepełne wypełnienie gniazda. Przyczyną może być zbyt niska temperatura, niewystarczające ciśnienie, ograniczone odpowietrzenie albo zbyt cienka ściana.
Nadlewka
Nadmiar materiału pojawiający się w miejscu podziału formy może wynikać z zabrudzenia, zużycia narzędzia, zbyt wysokiego ciśnienia lub niewystarczającej siły zwarcia.
Zapadnięcia
Widoczne wgłębienia powstają często nad grubymi przekrojami, żebrami albo słupkami. Ich przyczyną jest nierównomierny skurcz.
Wypaczenie
Detal może się wygiąć wskutek nierównomiernego chłodzenia, różnic grubości, orientacji włókien albo niewłaściwej konstrukcji.
Linie łączenia
Linia łączenia powstaje tam, gdzie spotykają się dwa fronty płynącego tworzywa. Może mieć znaczenie estetyczne lub osłabiać część w obszarze obciążonym.
Przypalenia
Przypalenia mogą wynikać z gwałtownego sprężenia uwięzionego powietrza albo zbyt wysokiej temperatury materiału.
Smugi i przebarwienia
Ich źródłem może być wilgoć, zanieczyszczenie, nieprawidłowe mieszanie barwnika, degradacja materiału lub niewłaściwe parametry.
Najczęstsze błędy popełniane przed uruchomieniem produkcji
Rozpoczynanie budowy formy bez analizy DFM
Zmiana modelu CAD jest wielokrotnie łatwiejsza niż przeróbka gotowego narzędzia.
Dobór materiału wyłącznie na podstawie ceny
Tańszy granulat może zwiększyć liczbę braków, utrudnić montaż albo skrócić czas działania produktu.
Zbyt wąskie tolerancje na wszystkich wymiarach
Wąska tolerancja powinna wynikać z funkcji części, a nie z przekonania, że więcej miejsc po przecinku oznacza lepszy projekt.
Brak informacji o przewidywanym wolumenie
Ta sama część może wymagać zupełnie innej formy przy produkcji 5 tysięcy i 5 milionów sztuk.
Pomijanie sposobu montażu
Detal należy oceniać jako część większego zespołu. Niewielka zmiana zatrzasku, otworu lub powierzchni ustalającej może zdecydować o powodzeniu całego produktu.
Ocenianie prototypu jak gotowej wypraski
Wydruk 3D nie zawsze odwzorowuje zachowanie materiału formowanego wtryskowo.
Brak ustaleń dotyczących powierzchni widocznych
Ślady po wypychaczach, punktach wtrysku i linii podziału powinny być uzgodnione przed wykonaniem formy.
Fakty i mity dotyczące produkcji elementów z tworzyw
Mit: im grubszy element, tym mocniejszy
Nadmierna grubość może powodować zapadnięcia, jamy skurczowe i długi czas chłodzenia. Często lepszy rezultat daje cieńsza, równomierna ścianka wzmocniona żebrami.
Mit: każdą geometrię można łatwo wykonać wtryskowo
Teoretycznie wiele kształtów można uzyskać za pomocą suwaków i innych mechanizmów, ale nie każdy projekt będzie ekonomiczny lub niezawodny.
Mit: jedna forma wystarczy na zawsze
Forma ulega zużyciu. Jej trwałość zależy od materiału narzędzia, tworzywa, liczby cykli, jakości konserwacji i konstrukcji ruchomych elementów.
Mit: kolor nie wpływa na produkcję
Barwniki i dodatki mogą zmieniać płynięcie materiału, skurcz, wygląd linii łączenia i stabilność procesu.
Mit: tworzywa z recyklingu zawsze można zastosować bez zmian
Recyklat może być bardzo dobrym surowcem, ale jego użycie wymaga oceny stabilności właściwości, czystości, koloru, wilgotności oraz zgodności z wymaganiami produktu.
Prototypowanie, obróbka CNC czy wtrysk – porównanie
Druk 3D
Najlepiej sprawdza się przy:
- pojedynczych egzemplarzach,
- testach geometrii,
- szybkich iteracjach,
- skomplikowanych kształtach,
- przygotowaniu modeli pokazowych.
Jego ograniczeniem może być szybkość większej produkcji, anizotropia, powierzchnia i różnice względem materiału docelowego.
Obróbka CNC
Najlepiej sprawdza się przy:
- krótkich seriach,
- elementach o wysokiej dokładności,
- testach materiałowych,
- częściach bez typowych pochyleń wtryskowych,
- produkcji detali z półfabrykatów.
Wadą może być wyższy koszt jednostkowy i większe zużycie materiału.
Formowanie wtryskowe
Najlepiej sprawdza się przy:
- produkcji powtarzalnej,
- średnich i dużych seriach,
- złożonej geometrii,
- wysokiej wydajności,
- integracji wielu funkcji w jednej części.
Główną barierą jest koszt i czas przygotowania formy.
Od czego zależy koszt detalu z tworzywa sztucznego?
Koszt całego projektu można podzielić na koszt wdrożenia oraz koszt produkcji pojedynczej sztuki.
Koszt wdrożenia
Obejmuje między innymi:
- projektowanie,
- analizę DFM,
- symulację,
- prototypy,
- projekt formy,
- wykonanie narzędzia,
- próby,
- pomiary,
- korekty,
- dokumentację jakościową.
Koszt jednostkowy
Zależy od:
- masy detalu,
- ceny tworzywa,
- czasu cyklu,
- liczby gniazd,
- stopnia automatyzacji,
- liczby braków,
- operacji dodatkowych,
- kontroli jakości,
- opakowania,
- wielkości partii.
Forma wielogniazdowa może być droższa w wykonaniu, ale przy dużym wolumenie pozwala obniżyć koszt jednej sztuki.
Ile trwa wdrożenie detalu do produkcji seryjnej?
Nie ma jednego uniwersalnego terminu. Prosty projekt może zostać wdrożony znacznie szybciej niż wielokomponentowy element z rozbudowaną dokumentacją branżową.
Na harmonogram wpływają:
- gotowość modelu 3D,
- liczba zmian konstrukcyjnych,
- dostępność tworzywa,
- stopień skomplikowania formy,
- liczba suwaków,
- rodzaj systemu wlewowego,
- obróbka cieplna stali,
- wymagania dotyczące tekstury,
- wyniki pierwszych prób,
- zakres walidacji,
- konieczność wykonania certyfikacji.
Największe opóźnienia często nie wynikają z samej obróbki stali, ale z późnych zmian projektu, niepełnych wymagań albo długiego zatwierdzania próbek.
Liczby i statystyki dotyczące branży tworzyw sztucznych
Skala rynku pokazuje, dlaczego technologie przetwórstwa tworzyw pozostają ważnym elementem przemysłu.
Według danych Plastics Europe:
- globalna produkcja tworzyw wzrosła w 2024 roku o 4,1%,
- od 2018 roku globalna produkcja zwiększyła się o 16,3%,
- udział Europy w światowej produkcji zmniejszył się z 22% w 2006 roku do 12% w 2024 roku,
- europejski sektor tworzyw wygenerował w 2024 roku około 398 miliardów euro obrotu,
- tworzywa cyrkularne odpowiadały za około 15,4% europejskiej produkcji,
- europejska produkcja tworzyw cyrkularnych wyniosła około 8 milionów ton,
- w 2024 roku Unia Europejska odnotowała import netto materiałów i produktów z tworzyw na poziomie około 1,6 miliona ton.
Dane te dotyczą całego rynku tworzyw, a nie wyłącznie produkcji wtryskowej. Pokazują jednak skalę zapotrzebowania na efektywne projektowanie, lokalne zdolności produkcyjne, automatyzację oraz odzysk materiałów.
Liczby, które warto zapamiętać przy projektowaniu detalu
W praktyce konstrukcyjnej jako wartości orientacyjne często przyjmuje się:
- około 1–2 stopni pochylenia jako punkt wyjścia dla wielu ścian formowanych wtryskowo,
- około 40–60% grubości ściany dla żebra,
- minimum kilka etapów weryfikacji przed zatwierdzeniem wymagającej formy,
- 100% kontroli tylko tam, gdzie uzasadnia to funkcja, ryzyko lub automatyczny charakter pomiaru.
Nie są to wartości uniwersalne. Każdy projekt wymaga uwzględnienia tworzywa, geometrii, faktury powierzchni, wymiarów i warunków pracy.
Jak przygotować zapytanie ofertowe na produkcję detalu?
Dobre zapytanie ofertowe powinno zawierać:
- model CAD 3D,
- rysunek techniczny 2D,
- zaznaczone wymiary krytyczne,
- materiał lub wymagane właściwości,
- kolor,
- fakturę powierzchni,
- przewidywany wolumen roczny,
- wielkość pojedynczych partii,
- planowany okres produkcji,
- wymagania jakościowe,
- oczekiwane dokumenty,
- informacje o montażu,
- wymagania dotyczące pakowania.
Jeżeli materiał nie został jeszcze wybrany, zamiast wpisywać przypadkowy symbol tworzywa lepiej opisać warunki pracy. Doświadczony producent może wtedy zaproponować kilka materiałów i wskazać różnice kosztowe.
Jak wybrać wykonawcę?
Wybór producenta nie powinien opierać się wyłącznie na najniższej cenie formy.
Warto sprawdzić:
- doświadczenie w podobnych detalach,
- możliwości projektowe,
- dostępność analizy DFM,
- park maszynowy,
- zakres siły zwarcia wtryskarek,
- możliwości pomiarowe,
- obsługiwane tworzywa,
- doświadczenie w formach wielogniazdowych,
- możliwość automatyzacji,
- procedury konserwacji form,
- identyfikowalność materiałów,
- sposób zarządzania zmianami,
- możliwość realizacji montażu i pakowania.
Istotne jest również ustalenie właściciela formy, miejsca jej przechowywania, warunków serwisowania oraz zasad wydania narzędzia po zakończeniu współpracy.
FAQ – najczęściej zadawane pytania
Czy do wyceny detalu wystarczy plik 3D?
Plik 3D pozwala ocenić geometrię i część kosztów, ale do dokładnej wyceny potrzebne są również informacje o materiale, tolerancjach, powierzchni, wolumenie i wymaganiach jakościowych.
Jaki format modelu 3D jest najlepszy?
Często stosuje się formaty STEP lub Parasolid, ponieważ przechowują precyzyjną geometrię bryłową. Pliki STL są przydatne w druku 3D, ale jako siatki trójkątów mogą być mniej wygodne do projektowania formy.
Czy można wykonać formę na podstawie fizycznego detalu?
Tak. Element można zmierzyć albo zeskanować 3D, a następnie odtworzyć jego model. Trzeba jednak ustalić, czy należy skopiować również zużycie, deformacje i niedoskonałości istniejącej części.
Jaka jest minimalna liczba sztuk opłacalna dla wtrysku?
Nie istnieje jedna granica. Opłacalność zależy od kosztu formy, ceny materiału, geometrii, czasu cyklu i alternatywnej technologii. Przy bardzo małej liczbie sztuk korzystniejszy może być druk 3D lub CNC.
Czy po wykonaniu formy można jeszcze zmienić detal?
Tak, ale zakres zmian zależy od miejsca i rodzaju modyfikacji. Usunięcie stali z formy jest zwykle prostsze niż jej dodanie. Większa zmiana może wymagać wykonania nowej wkładki albo nowego narzędzia.
Dlaczego detal po produkcji ma inny wymiar niż gniazdo formy?
Tworzywo kurczy się podczas chłodzenia. Wielkość i kierunek skurczu zależą od materiału, geometrii, parametrów procesu i orientacji włókien.
Czy jedno tworzywo można zastąpić innym bez zmiany formy?
Czasami tak, ale nie zawsze. Materiały różnią się skurczem, płynnością, temperaturą przetwórstwa, sztywnością i zachowaniem podczas wypychania. Zmiana może wpłynąć na wymiary i funkcję części.
Dlaczego gruba ścianka powoduje zapadnięcia?
Wewnętrzna część grubego przekroju chłodzi się dłużej. Podczas dalszego skurczu materiał może wciągnąć powierzchnię do środka, tworząc wgłębienie.
Czy powierzchnia formy wpływa na wygląd produktu?
Tak. Polerowanie, struktura, ślady obróbki i stan powierzchni gniazda są odwzorowywane na detalu.
Czy forma wielogniazdowa zawsze jest najlepszym wyborem?
Nie. Jest korzystna przy odpowiednim wolumenie, ale wymaga większego nakładu inwestycyjnego i bardziej zaawansowanego zbalansowania procesu.
Co jest ważniejsze: dokładna forma czy stabilny proces?
Oba elementy są niezbędne. Precyzyjna forma nie skompensuje źle dobranych parametrów, wilgotnego materiału lub nierównomiernego chłodzenia. Stabilny proces nie naprawi natomiast błędnej geometrii narzędzia.
Jak długo może pracować forma wtryskowa?
Trwałość zależy od rodzaju stali, materiału produkowanego detalu, konstrukcji, liczby suwaków, konserwacji i warunków pracy. Formy do prototypów mają inną zakładaną żywotność niż narzędzia przeznaczone do wielomilionowych serii.
Czy produkcję można rozpocząć bez prototypu?
Można, ale zwiększa to ryzyko wykrycia błędów dopiero po wykonaniu formy. Prototyp jest szczególnie ważny w częściach montażowych, ergonomicznych i współpracujących z innymi komponentami.
Co najbardziej wpływa na koszt formy?
Największe znaczenie mają rozmiar, liczba gniazd, liczba ruchomych mechanizmów, rodzaj stali, system gorącokanałowy, wymagana dokładność i oczekiwana trwałość.
Jak ograniczyć koszt produkcji jednej sztuki?
Najczęściej poprzez skrócenie cyklu, zmniejszenie masy części, ograniczenie operacji dodatkowych, automatyzację, dobór liczby gniazd i optymalizację konstrukcji detalu.
Podsumowanie – dobra produkcja zaczyna się przed wykonaniem formy
Precyzyjny detal z tworzywa sztucznego jest rezultatem współpracy wielu obszarów: wzornictwa, konstrukcji, materiałoznawstwa, narzędziowni, przetwórstwa i kontroli jakości.
Najważniejsze decyzje zapadają jeszcze przed obróbką pierwszego fragmentu stali. To wtedy ustala się geometrię ścian, pochylenia, położenie wtrysku, materiał, tolerancje, sposób chłodzenia i oczekiwany wolumen.
Dobrze przeprowadzony proces powinien przebiegać według logicznej kolejności:
- zdefiniowanie funkcji i wymagań,
- przygotowanie modelu 3D,
- analiza DFM,
- wybór tworzywa,
- prototypowanie i symulacja,
- projekt oraz wykonanie formy,
- próby technologiczne,
- pomiary i walidacja,
- zatwierdzenie procesu,
- kontrolowana produkcja seryjna.
Pomijanie etapów przygotowawczych może pozornie skrócić wdrożenie, ale często prowadzi do wielokrotnie droższych poprawek. Najbardziej opłacalna produkcja nie zaczyna się więc od uruchomienia wtryskarki, lecz od właściwego zaprojektowania produktu, który od początku uwzględnia wymagania technologii.
 8 comments
